

Inhalt
DPMO: Was ist das?
DPMO (Defects Per Million Opportunities) ist eine Kennzahl aus Six Sigma, die die Anzahl der Fehler pro eine Million Fehlermöglichkeiten misst. DPMO normalisiert Fehlerraten so, dass Prozesse mit unterschiedlicher Komplexität vergleichbar werden. Ein Lötprozess mit 200 Lötstellen pro Platine und ein Stanzprozess mit 3 Prüfmerkmalen pro Teil lassen sich über DPMO direkt gegenüberstellen.
Der entscheidende Unterschied zu einer einfachen Ausschussrate: DPMO berücksichtigt, wie viele Fehlermöglichkeiten (Opportunities) jede Einheit hat. Eine Baugruppe mit 50 Fehlermöglichkeiten und 2 % Fehlerrate hat einen anderen DPMO als ein Drehteil mit 3 Fehlermöglichkeiten und 2 % Fehlerrate. Erst DPMO macht die Prozessleistung vergleichbar.
DPMO berechnen: Die Formel
Die Formel lautet:
DPMO = (Anzahl der Fehler / (Anzahl der Einheiten × Fehlermöglichkeiten pro Einheit)) × 1.000.000
Oder kürzer: DPMO = (D / (U × O)) × 1.000.000
Dabei gilt:
- D = Gesamtzahl der gefundenen Fehler (Defects)
- U = Anzahl der geprüften Einheiten (Units)
- O = Fehlermöglichkeiten pro Einheit (Opportunities per Unit)
Rechenbeispiel: In einer Schicht werden 500 Gehäuseteile gefertigt. Jedes Teil hat 8 Prüfmerkmale (Maßtoleranzen, Oberflächengüte, Bohrungspositionen). Die Endkontrolle findet 12 Fehler (über alle Merkmale verteilt).
DPMO = (12 / (500 × 8)) × 1.000.000 = (12 / 4.000) × 1.000.000 = 3.000 DPMO
Das bedeutet: Pro eine Million Prüfmöglichkeiten treten statistisch 3.000 Fehler auf.
Das entspricht einem Sigma-Level von ca. 4,3.
DPMO und Sigma-Level: Die Umrechnungstabelle
DPMO lässt sich direkt in das Sigma-Level eines Prozesses umrechnen. Die Tabelle zeigt die Zuordnung unter Berücksichtigung der in Six Sigma üblichen 1,5σ-Verschiebung (Langzeit-Drift).
| Sigma-Level | DPMO | Fehlerfreie Opportunities | Einordnung |
|---|---|---|---|
| 1σ | 691.462 | 30,85 % | Nicht wettbewerbsfähig |
| 2σ | 308.538 | 69,15 % | Hoher Nacharbeitsanteil |
| 3σ | 66.807 | 93,32 % | Branchendurchschnitt (viele diskrete Fertiger) |
| 4σ | 6.210 | 99,38 % | Guter Prozess |
| 5σ | 233 | 99,977 % | Sehr guter Prozess |
| 6σ | 3,4 | 99,99966 % | Weltklasse (Six-Sigma-Ziel) |
In der Praxis liegen die meisten diskreten Fertigungsprozesse zwischen 3σ und 4σ. Das Six-Sigma-Ziel von 3,4 DPMO ist in der mechanischen Fertigung selten erreichbar und wird vor allem in der Halbleiterfertigung und Elektronikproduktion angestrebt. Für einen Automobilzulieferer mit Kunststoff-Spritzguss liegt ein realistisches Ziel bei 4σ bis 5σ, je nach Bauteilkomplexität.
DPMO vs. PPM vs. Ausschussrate: Die Unterschiede
Diese drei Kennzahlen messen alle "Fehler", aber auf unterschiedliche Weise. Die Verwechslung führt in der Praxis regelmäßig zu Fehlinterpretationen.
| Kennzahl | Was sie misst | Bezugsgröße | Wann einsetzen? |
|---|---|---|---|
| DPMO | Fehler pro Million Fehlermöglichkeiten | Opportunities (Prüfmerkmale × Einheiten) | Vergleich von Prozessen mit unterschiedlicher Komplexität (Six Sigma) |
| PPM (Parts Per Million) | Fehlerhafte Teile pro Million Teile | Gesamtzahl der produzierten Teile | Kunden-Lieferanten-Kommunikation, Automotive-Qualitätsvereinbarungen |
| Ausschussrate (%) | Anteil fehlerhafter Teile an Gesamtmenge | Gesamtmenge in der betrachteten Periode | Tagesgeschäft, OEE-Qualitätsfaktor, Shopfloor-Reporting |
Wichtig: Ein Teil mit mehreren Fehlern zählt bei PPM als ein fehlerhaftes Teil, bei DPMO als mehrere Fehler. Deshalb ist der DPMO-Wert oft höher als der PPM-Wert desselben Prozesses.
Beispiel: 500 Teile mit je 8 Prüfmerkmalen, 10 Teile fehlerhaft, insgesamt 12 Fehler (2 Teile haben je 2 Fehler).
PPM = (10/500) × 1.000.000 = 20.000. DPMO = (12/4.000) × 1.000.000 = 3.000.
Die Differenz erklärt sich durch die unterschiedliche Bezugsgrösse.
DPMO in der Fertigung: Was "Opportunities" konkret bedeutet
Die größte praktische Herausforderung bei DPMO ist die Definition der Opportunities. Die Opportunity-Zählung bestimmt den DPMO-Wert maßgeblich, und es gibt keine universelle Regel dafür.
Zu viele Opportunities definieren: Wenn jede denkbare Fehlermöglichkeit gezählt wird (jede Schraube, jede Kante, jede Oberfläche), sinkt der DPMO-Wert künstlich. Der Prozess sieht besser aus, als er ist.
Zu wenige Opportunities definieren: Wenn nur eine Opportunity pro Teil gezählt wird, entspricht DPMO dem PPM-Wert. Die Normalisierung nach Komplexität geht verloren.
Die Faustregel aus der Praxis: Eine Opportunity ist ein unabhängiges Merkmal, das vom Kunden als Fehler wahrgenommen wird und das mit einer separaten Ursache fehlschlagen kann. Ein Drehteil mit den Prüfmerkmalen Durchmesser, Länge und Oberflächenrauheit hat 3 Opportunities. Nicht 30 (weil an 30 verschiedenen Stellen gemessen werden könnte), und nicht 1 (weil es ein Teil ist).
Innerhalb eines Unternehmens muss die Opportunity-Definition konsistent sein. Wenn Linie A mit 5 Opportunities pro Teil rechnet und Linie B mit 12, sind die DPMO-Werte nicht vergleichbar.
Ein MES, das Qualitätsdaten strukturiert erfasst und Fehlerkategorien pro Arbeitsplatz definiert, liefert die Grundlage für eine konsistente Opportunity-Zählung.

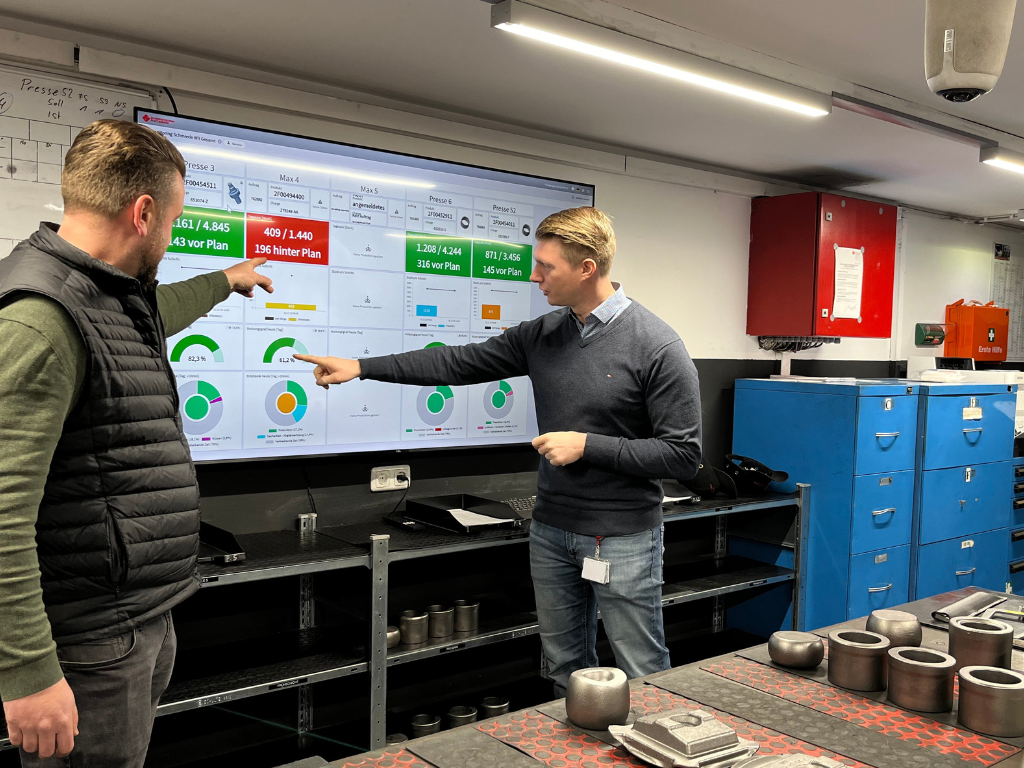
Wie Schmiedetechnik Plettenberg die Pressen-Performance datenbasiert steigert
- Echtzeit-OEE direkt an jeder Presse
- Stillstandsgründe lückenlos dokumentiert
- Schichtübergaben mit harten Zahlen
- Schnelle Reaktion bei Störungen & Engpässen
 Case Study
Wie DPMO in einem DMAIC-Projekt verwendet wird
DPMO spielt in einem DMAIC-Verbesserungsprojekt in zwei Phasen eine zentrale Rolle:
Measure-Phase: Baseline ermitteln. Der aktuelle DPMO-Wert wird als Ausgangswert berechnet.
Das erfordert saubere Fehlerdaten über einen ausreichend langen Zeitraum (mindestens 4 bis 6 Wochen,
um saisonale Effekte und Chargenvariationen abzubilden).
Ein MES mit automatischer Fehlererfassung und Alarmkorrelation liefert diese Daten, ohne dass manuell gezählt werden muss. Bei Neoperl etwa ermöglichte die Korrelation von SPS-Alarmen mit Qualitätsdefekten eine präzise Baseline-Ermittlung, die 15 % weniger Ausschuss als Verbesserungsziel quantifizierbar machte.
Control-Phase: Verbesserung nachweisen. Nach der Improve-Phase wird der DPMO-Wert erneut berechnet und statistisch gegen die Baseline getestet. Nur wenn der Unterschied signifikant ist (typisch: 2-Stichproben-t-Test oder Chi-Quadrat-Test), gilt die Verbesserung als nachgewiesen. Regelkarten auf DPMO-Basis überwachen anschließend,
ob der verbesserte Zustand stabil bleibt.
Typische Fehler bei der Arbeit mit DPMO
Fehler 1: Die Formel falsch anwenden. Der häufigste Rechenfehler: Zähler und Nenner verwechseln.
Die Anzahl der Fehler steht im Zähler, die Opportunities im Nenner. DPMO = Fehler / Opportunities × 1.000.000.
Nicht umgekehrt.
Fehler 2: Opportunities zwischen Standorten unterschiedlich definieren. Wenn Werk A für ein Spritzgussteil
5 Opportunities definiert (Masse, Gewicht, Oberfläche, Gratfreiheit, Farbton) und Werk B für dasselbe Teil 8 Opportunities (plus Wandstärke, Formtrennung, Einfallstellen), liegen die DPMO-Werte selbst bei identischer Fehlerrate um 37,5 % auseinander. Vor jedem Vergleich muss die Opportunity-Definition harmonisiert sein.
Fehler 3: DPMO als alleinige Qualitätskennzahl verwenden. DPMO normalisiert nach Fehlermöglichkeiten, gewichtet aber nicht nach Fehlerauswirkung. Ein kosmetischer Kratzer und ein sicherheitsrelevanter Maßversatz zählen gleich.
Für die Priorisierung von Verbesserungsmaßnahmen braucht es zusätzlich eine FMEA oder eine Pareto-Analyse nach Fehlerkosten.
Fehler 4: Zu kurzen Messzeitraum verwenden. DPMO aus einer einzelnen Schicht oder einem einzelnen Tag berechnet ist statistisch instabil. Materialchargen, Schichtbesetzung und Maschinenparameter variieren über die Zeit.
Mindestens 20 bis 25 Stichproben (analog zur Regelkarten-Berechnung) sind nötig, bevor ein DPMO-Wert als Baseline belastbar ist.
Häufige Fragen zu DPMO
Was ist ein guter DPMO-Wert?
Das hängt von der Branche und der Prozesskomplexität ab. In der Automobilindustrie werden für sicherheitsrelevante Merkmale DPMO-Werte unter 233 (5σ) gefordert. Für nicht-sicherheitsrelevante Merkmale in der diskreten Fertigung sind Werte zwischen 1.000 und 6.000 (4σ bis 4,5σ) üblich und realistisch. Das Ziel von 3,4 DPMO (6σ) wird in der mechanischen Fertigung selten erreicht.
Wie hängen DPMO und OEE zusammen?
Indirekt über den Qualitätsfaktor. Die OEE berechnet Qualität als Gutteile / Gesamtmenge. DPMO misst Fehler auf Merkmalsebene, nicht auf Teileebene. Ein Prozess kann eine OEE-Qualitätsrate von 98 % haben (2 % fehlerhafte Teile), aber einen DPMO von 3.000, weil jedes Teil 8 Prüfmerkmale hat und nur einzelne Merkmale fehlerhaft sind. Beide Kennzahlen ergänzen sich: OEE für die tägliche Produktionssteuerung, DPMO für Six-Sigma-Verbesserungsprojekte.
Kann man DPMO auch ohne Six Sigma verwenden?
Ja. DPMO ist eine statistische Kennzahl, keine Methode. Jedes Unternehmen, das Fehlerdaten strukturiert erfasst, kann DPMO berechnen und als Vergleichs- und Trendkennzahl nutzen, ohne ein formales Six-Sigma-Programm zu betreiben. Voraussetzung ist die konsistente Definition der Opportunities pro Produkttyp.
Braucht man ein spezielles Tool für DPMO?
Die Berechnung selbst ist trivial (Taschenrechner reicht). Die Herausforderung liegt in der zuverlässigen Fehlerdatenerfassung. Wer Fehler manuell auf Papier dokumentiert, hat Datenlücken. Ein MES oder CAQ-System, das Fehler automatisch nach Typ und Merkmal erfasst, liefert die Datenbasis für belastbare DPMO-Berechnungen. Die Umrechnung in Sigma-Level kann über Standardtabellen oder eine normale Verteilungsfunktion in Excel erfolgen.
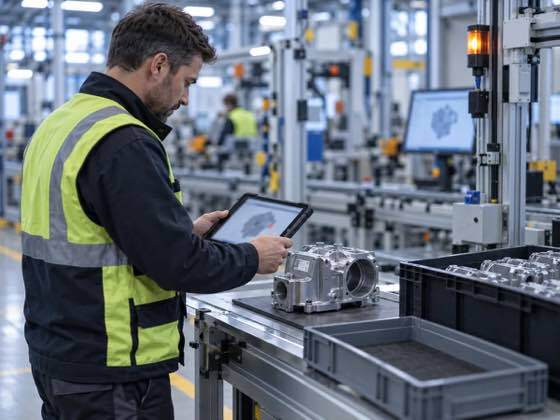
Fehlerlisten auf Papier zeigen, was schiefging, aber nie, wie oft und was es kostet.
Jedes Bauteil am Platz prüfen, jeden Fehler auswerten
Der Werker scannt das Bauteil, wählt OK oder NOK und markiert die Fehlerstelle. SYMESTIC zeigt Top-Fehler, PPM, First Pass Yield und Ausschusskosten.