

Inhalt
Was ist Produktionszeit?
Produktionszeit ist die Zeitspanne, die eine Anlage tatsächlich benötigt, um einen Fertigungsauftrag abzuarbeiten. Sie umfasst alle wertschöpfenden Bearbeitungsschritte sowie die direkt damit verbundenen Nebenzeiten (Rüsten, Einrichten, Messen, Werkzeugwechsel), nicht aber Warte- und Liegezeiten zwischen den Arbeitsgängen.
In der Fertigungsplanung ist die Produktionszeit die zentrale Eingangsgröße für die Kapazitätsberechnung. Wer die Produktionszeit pro Auftrag kennt, kann berechnen, wie viele Aufträge eine Anlage pro Schicht bewältigt, wann Engpässe entstehen und ob die Lieferzusage realistisch ist. Wer sie nicht kennt, plant mit Annahmen, und Annahmen in der Fertigungsplanung kosten Geld.
Die Produktionszeit ist nicht identisch mit der Durchlaufzeit. Die Durchlaufzeit ist immer länger, weil sie zusätzlich Warte-, Liege- und Transportzeiten enthält. In vielen Betrieben beträgt die tatsächliche Produktionszeit nur 5 bis 15 % der gesamten Durchlaufzeit. Der Rest ist Warten. Diese Erkenntnis ist der Ausgangspunkt für jede ernsthafte Optimierung.
Die Bestandteile der Produktionszeit
Produktionszeit setzt sich aus mehreren Zeitblöcken zusammen, die in der Fertigungsplanung unterschiedlich behandelt werden.
| Zeitblock | Definition | Typischer Anteil | Beeinflussbar? |
|---|---|---|---|
| Hauptzeit (th) | Wertschöpfende Bearbeitung: Zerspanen, Umformen, Montieren, Schweißen | 40 bis 60 % | Durch Prozessparameter, Werkzeug, Technologie |
| Rüstzeit (tr) | Vorbereitung der Anlage für den nächsten Auftrag: Werkzeugwechsel, Programm laden, Erstmuster prüfen | 10 bis 25 % | Durch SMED, Standardisierung, Rüstoptimierung |
| Nebenzeit (tn) | Nicht wertschöpfend, aber prozessnotwendig: Werkstück spannen, Maße prüfen, Material nachlegen | 15 bis 25 % | Durch Automatisierung, Vorrichtungen, Inline-Messung |
| Verteilzeit (tv) | Sachliche Verteilzeit (Werkzeug nachstellen, Späne räumen) und persönliche Verteilzeit (Kurzpausen) | 5 bis 10 % | Begrenzt, oft tariflich oder durch Arbeitszeitmodelle geregelt |
Die Summe ergibt die Auftragszeit (ta) pro Los. In der REFA-Systematik gilt: ta = tr + (Losgröße x te), wobei te (Zeit je Einheit) = Grundzeit (th + tn) + Erholungszeit + Verteilzeit. Diese Formel klingt simpel, aber ihre korrekte Anwendung scheitert in der Praxis häufig an zwei Stellen: Erstens werden Rüstzeiten oft pauschal hinterlegt statt pro Produktwechsel-Kombination differenziert. Zweitens sind die hinterlegten Zeiten je Einheit veraltet, weil niemand sie nach Prozessänderungen aktualisiert hat.
Produktionszeit vs. Durchlaufzeit vs. Zykluszeit: Was misst was?
Vier Zeitbegriffe werden in der Fertigung ständig vermischt. Die Verwechslung führt zu Fehlplanungen, weil jeder Begriff einen anderen Scope hat.
| Begriff | Was wird gemessen? | Scope | Typische Frage |
|---|---|---|---|
| Produktionszeit | Rüsten + Bearbeitung + Nebenzeiten pro Auftrag | Ein Auftrag auf einer Anlage | Wie lange braucht die Anlage für diesen Auftrag? |
| Durchlaufzeit | Produktionszeit + Warten + Liegen + Transport | Ein Auftrag durch die gesamte Fertigung | Wann ist der Auftrag komplett fertig? |
| Zykluszeit | Zeit pro einzelnem Teil (Takt-zu-Takt) | Ein Teil an einer Station | Wie schnell produziert die Anlage pro Stück? |
| Taktzeit | Verfügbare Produktionszeit / Kundenbedarf | Kundenseitige Anforderung | In welchem Rhythmus muss ein Teil fertig sein? |
Die Beziehung zwischen diesen Begriffen wird am Beispiel deutlich: Eine CNC-Fräse hat eine Zykluszeit von 45 Sekunden pro Teil. Für einen Auftrag über 200 Teile plus 30 Minuten Rüstzeit ergibt sich eine Produktionszeit von 180 Minuten (30 + 200 x 0,75).
Die Durchlaufzeit desselben Auftrags beträgt aber 3 Tage, weil der Auftrag nach dem Fräsen 2 Tage auf die nächste Bearbeitung (Härten) wartet. Die Taktzeit, vom Kunden gefordert, liegt bei 40 Sekunden, was bedeutet: Die Anlage ist zu langsam, obwohl sie effizient läuft.
Wo Produktionszeit verloren geht: Die häufigsten Ursachen
In der diskreten Fertigung gehen typischerweise 30 bis 50 % der geplanten Produktionszeit durch Verluste verloren. Die Verluste verteilen sich auf drei Kategorien, die direkt den drei OEE-Faktoren entsprechen.
Verfügbarkeitsverluste (größter Hebel in den meisten Betrieben). Ungeplante Stillstände durch Maschinenstörungen, Materialengpässe und Werkzeugbruch. Geplante Stillstände durch Rüstvorgänge, die länger dauern als nötig. In der Serienfertigung mit häufigen Produktwechseln kann Rüstzeit 10 bis 25 % der Produktionszeit ausmachen. SMED (Single Minute Exchange of Die) reduziert diese typischerweise um 30 bis 50 %.
Leistungsverluste. Die Anlage läuft, aber nicht mit der vorgesehenen Geschwindigkeit. Kurzstillstände unter 5 Minuten (Verklemmungen, Sensorausfälle, Teilestau) werden bei manueller Erfassung nicht dokumentiert und machen typischerweise 8 bis 12 % der Produktionszeit aus. Reduzierte Geschwindigkeit durch Verschleiß, suboptimale Parameter oder Materialunterschiede.
Qualitätsverluste. Jedes Ausschussteil und jede Nacharbeit hat die volle Produktionszeit verbraucht, ohne zum Gutoutput beizutragen. Ein First Pass Yield von 95 % bedeutet: 5 % der Produktionszeit werden für Teile verbraucht, die beim ersten Durchlauf nicht in Ordnung sind.
Die OEE (Overall Equipment Effectiveness) multipliziert die drei Faktoren und zeigt, wie viel der geplanten Produktionszeit tatsächlich in Gutteile umgesetzt wird. Eine OEE von 60 % bedeutet: 40 % der Produktionszeit gehen durch die Summe dieser Verluste verloren.
Produktionszeit messbar machen: Von Planwerten zu Echtzeit-Daten
Das grundlegende Problem bei der Produktionszeit in den meisten Betrieben: Die Planwerte im ERP stimmen nicht mit der Realität überein. Die hinterlegten Stückzeiten stammen aus der Arbeitsvorbereitung, oft Jahre alt, und berücksichtigen weder Werkzeugverschleiß noch Materialchargenwechsel noch die Differenz zwischen erfahrenen und neuen Bedienern.
Automatische Maschinendatenerfassung löst dieses Problem, indem sie die tatsächliche Produktionszeit sekundengenau erfasst: Wann lief die Maschine? Wann stand sie? Wie lange wurde gerüstet? Wie viele Teile wurden in welcher Zeit produziert? Die Differenz zwischen Planzeit und Istzeit pro Auftrag wird sofort sichtbar.
In der Metallverarbeitung (Schmiedeprozesse, Umform- und Zerspanungsoperationen) zeigt die Erfahrung, dass die bidirektionale ERP-Anbindung den größten Effekt hat. Sobald ein Fertigungsauftrag im ERP freigegeben wird, stehen alle relevanten Arbeitsgänge und Zeitdaten automatisch im MES bereit. Während der Produktion fließen die tatsächlichen Zeiten, Mengen und Stillstände zurück ins ERP. Ergebnis: Das ERP arbeitet mit realen Zeiten statt mit veralteten Planwerten, die Planungsqualität steigt, und Kapazitätsengpässe werden frühzeitig sichtbar.

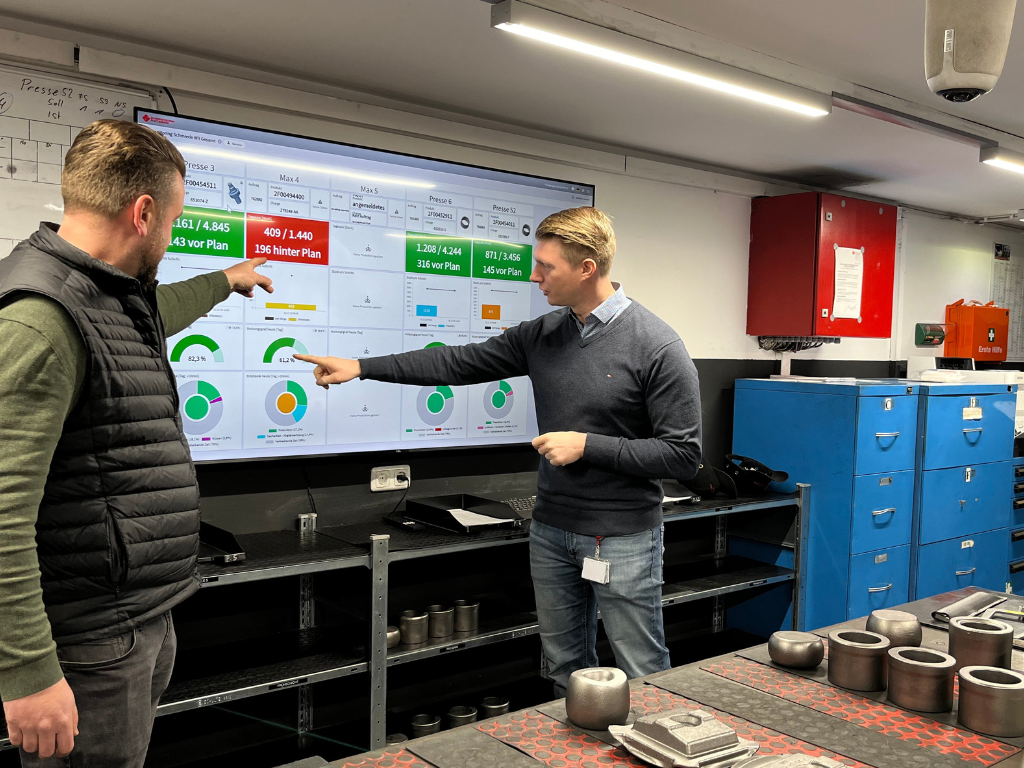
Wie Schmiedetechnik Plettenberg die Pressen-Performance datenbasiert steigert
- Echtzeit-OEE direkt an jeder Presse
- Stillstandsgründe lückenlos dokumentiert
- Schichtübergaben mit harten Zahlen
- Schnelle Reaktion bei Störungen & Engpässen
 Case Study
Häufige Fragen zur Produktionszeit
Was ist Produktionszeit?
Produktionszeit ist die Zeitspanne, die eine Anlage tatsächlich benötigt, um einen Fertigungsauftrag abzuarbeiten. Sie umfasst Rüstzeit, Hauptzeit (wertschöpfende Bearbeitung), Nebenzeit und Verteilzeit, nicht aber Warte- und Liegezeiten zwischen Arbeitsgängen.
Was ist der Unterschied zwischen Produktionszeit und Durchlaufzeit?
Produktionszeit misst nur die Zeit, in der ein Auftrag aktiv auf einer Anlage bearbeitet wird. Durchlaufzeit umfasst zusätzlich Warte-, Liege- und Transportzeiten und ist deshalb immer länger. In vielen Betrieben beträgt die Produktionszeit nur 5 bis 15 % der Durchlaufzeit.
Wie wird die Produktionszeit berechnet?
Nach REFA: Auftragszeit (ta) = Rüstzeit (tr) + Losgröße x Zeit je Einheit (te). Die Zeit je Einheit setzt sich aus Grundzeit (Hauptzeit und Nebenzeit), Erholungszeit und Verteilzeit zusammen. Für eine korrekte Berechnung müssen die Zeiten pro Produkt-Maschinen-Kombination aktuell gehalten werden.
Wie lässt sich die Produktionszeit verkürzen?
Die wirksamsten Hebel sind: Rüstzeiten reduzieren (SMED), Mikrostillstände sichtbar machen und beseitigen, Idealtaktzeiten korrekt hinterlegen und Planwerte im ERP mit gemessenen Istwerten abgleichen. Automatische Betriebsdatenerfassung ist der erste Schritt, weil sie die tatsächliche Produktionszeit sichtbar macht.
Wie hängen Produktionszeit und OEE zusammen?
Die OEE zeigt, wie viel der geplanten Produktionszeit tatsächlich in Gutteile umgesetzt wird. Verfügbarkeitsverluste (Stillstände, Rüsten), Leistungsverluste (reduzierte Geschwindigkeit) und Qualitätsverluste (Ausschuss, Nacharbeit) reduzieren die effektiv nutzbare Produktionszeit. Eine OEE von 60 % bedeutet: 40 % der Produktionszeit gehen durch Verluste verloren.
Wie sich die eigene Produktionszeit automatisch von Rüst- und Stillstandszeiten trennen lässt, zeigt eine kostenlose Demo am eigenen Anwendungsfall.
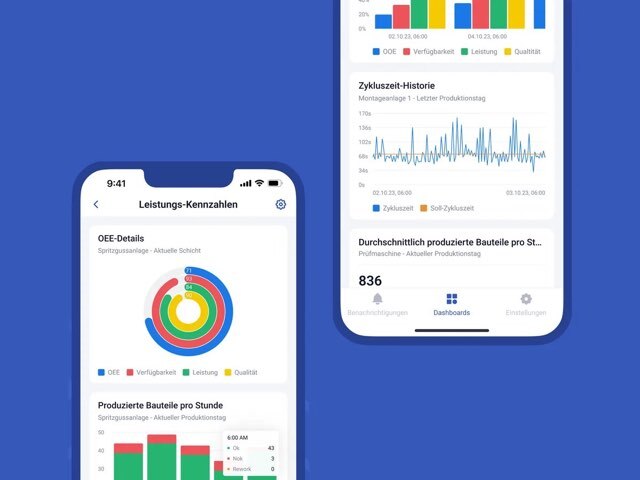
Ihre OEE live, statt am Monatsende in Excel
SYMESTIC misst Verfügbarkeit, Leistung und Qualität direkt an der Maschine. Die erste Anlage ist in unter drei Stunden angebunden, auch eine ältere.
−10 %Stillstandszeiten
Automobilzulieferer senkte Stillstandszeiten um 10 %
Meleghy Automotive steigerte zudem die Ausbringung um 7 %. Start an einer Pressenstraße, nach sechs Monaten lief SYMESTIC in allen vier Werken.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg